
 0886.889.145
Xưởng sản xuất bình hút lộc Bát Tràng theo yêu cầu: Quy trình chế tác, dòng men và in logo số lượng lớn
Khi doanh nghiệp, đại lý hoặc khách đặt biếu tặng tìm đến xưởng sản xuất bình hút lộc Bát Tràng, ba câu hỏi cần làm rõ trước khi chốt đơn không chỉ nằm ở mức chiết khấu mà còn ở tỷ lệ phôi bình có đúng chuẩn Tam Tài hay không, dòng men trang trí nào khớp ngân sách và vị trí in logo có giữ được vẻ trang trọng của tích vẽ phong thủy. Hiểu đúng bản chất kỹ thuật từng công đoạn tại xưởng giúp bạn kiểm soát đồng bộ từ chiếc bình đầu tiên đến lô hàng hàng trăm chiếc.
Khác với lọ hoa trang trí thông thường, bình hút lộc Bát Tràng đòi hỏi kết cấu thân tròn đầy cân xứng, cổ thắt gọn và vành miệng loe đều để không bị vặn méo khi qua nhiệt độ lò trên 1.250°C. Nội dung chuyên sâu sau đây bóc tách trực diện quy trình chế tác 8 bước tại xưởng, bảng thông số phôi bình thực tế và quy cách in logo số lượng lớn.
Quy trình 8 bước chế tác bình hút lộc chuẩn tỷ lệ Tam Tài tại xưởng
Thợ gốm chia vòng đời một chiếc bình hút tài lộc thành tám công đoạn khép kín. Nếu bất kỳ khâu nào từ xử lý đất đến ra lò làm ẩu, bình thành phẩm dễ gặp lỗi lệch tâm đáy, nổ bọt khí trên vai bình hoặc đường viền vàng bị bong sau vài tháng trưng bày.
Bước 1: Tuyển chọn, ngâm ủ và lọc từ đất sét trắng Bát Tràng
Nguồn đất sử dụng cho phôi bình hút lộc cao cấp là đất sét trắng giàu cao lanh được nghiền mịn, ngâm ủ nhiều ngày và đưa qua hệ thống nam châm lọc tách oxit sắt cùng tạp chất hữu cơ. Hàm lượng sắt tự do nếu còn sót lại sẽ tạo ra những đốm chấm đen nhỏ li ti nổi trên nền men sáng sau khi nung. Đất đạt độ dẻo đồng nhất được ép chân không thành từng thoi hoặc đánh lỏng thành hồ gốm theo đúng tỷ trọng ẩm trước khi đưa vào tạo hình.
Bước 2: Chuốt bàn xoay hoặc đổ rót tạo dáng Tam Tài
Hình khối bình hút lộc chuẩn phong thủy tuân theo cấu trúc ba tầng: vành miệng loe rộng vừa phải để đón vượng khí, phần cổ thu nhỏ thắt eo nhằm hãm thất thoát và bầu bụng phình tròn đầy đặn chứa tài lộc. Với các dòng cỡ trung và cỡ lớn như quy trình chế tác lộc bình Bát Tràng, thợ gốm thường chuốt tay trực tiếp trên bàn xoay hoặc quay máy định tâm để đảm bảo độ dày thành gốm chắc tay từ đáy lên miệng. Riêng những lô quà tặng doanh nghiệp cần sự đồng nhất tuyệt đối về chiều cao và đường kính bụng hàng trăm chiếc, xưởng sử dụng khuôn thạch cao ép hút ẩm giúp sai số kích thước giữ ở mức cực thấp.
Bước 3: Phơi ải và sửa hàng phơ (cắt gọt phôi gốm thô)
Sau khi tách khuôn hoặc rời bàn xoay, phôi gốm thô được hong khô tự nhiên trên kệ thoáng gió, tránh nắng gắt hoặc gió lùa trực tiếp gây co ngót lệch mặt. Khi xương đất đạt độ cứng dẻo vừa chạm dao, thợ sửa phơ tiến hành tiện phẳng phần trôn đế, gọt sạch đường giáp lai khuôn và dùng chổi ẩm chuốt mượt vành miệng. Một chiếc trôn bình được tiện kỹ sẽ đứng vững hoàn toàn trên mặt bàn hoặc đôn gỗ mà không bị khấp khiễng.
Bước 4: Vẽ tay dưới men hoặc đắp nổi họa tiết kênh bong
Tùy phân khúc đơn hàng mà bình phơ đi theo một trong hai hướng trang trí thủ công:
- Vẽ tay dưới men: Nghệ nhân dùng bút lông và màu khoáng oxit (phổ biến nhất là màu lam coban hoặc màu đa sắc chịu nhiệt) phác nét trực tiếp lên cốt đất thô, giúp họa tiết thấm sâu vào xương gốm trước khi phủ men bóng bên ngoài.
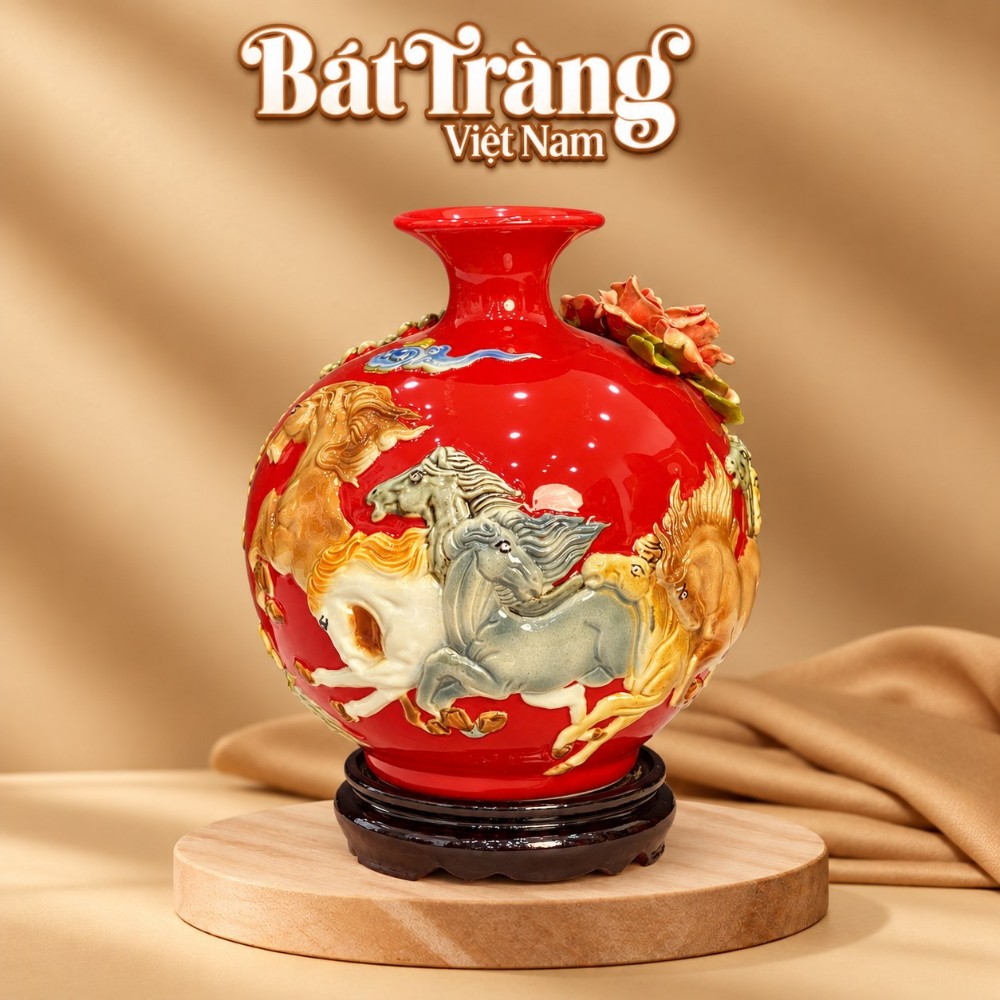
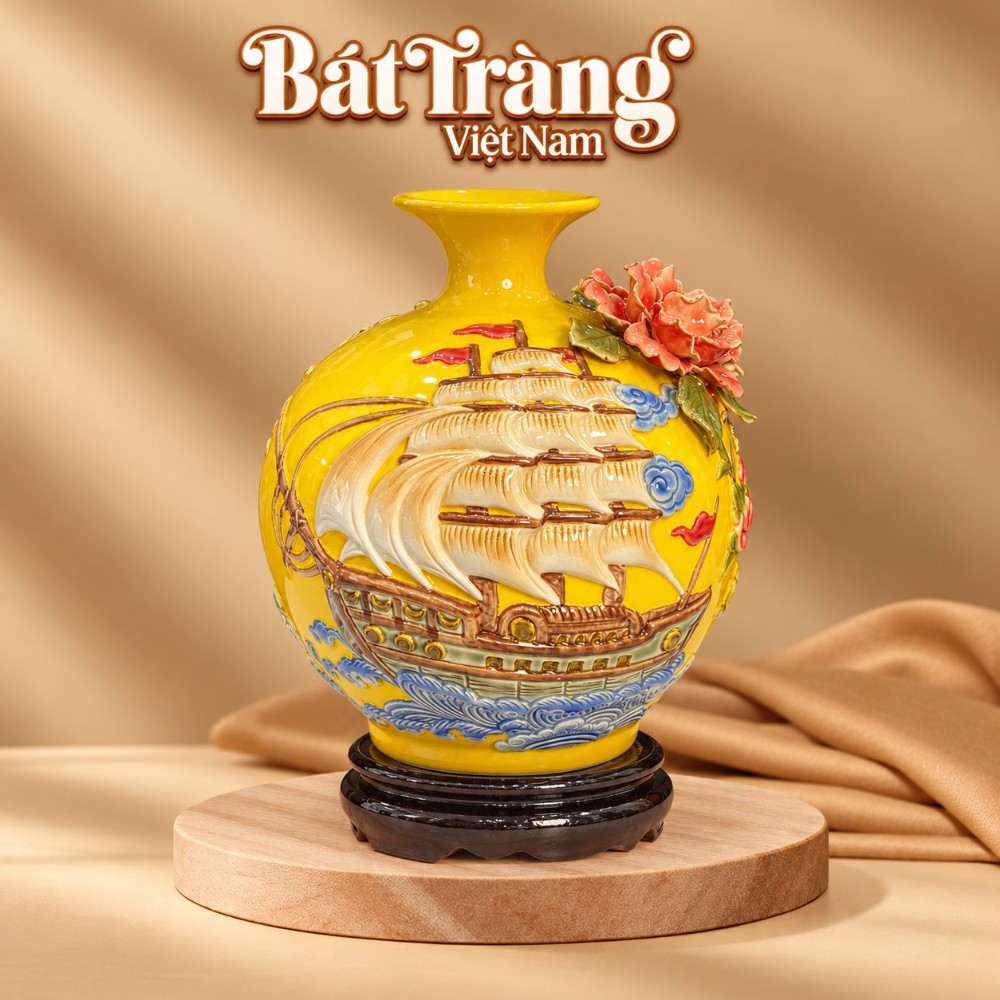
- Đắp nổi kênh bong: Các chi tiết hoa mẫu đơn trên vai bình, thân rồng hay tuấn mã được nặn tách lớp từ đất dẻo rồi gắn kết bằng hồ gốm chuyên dụng lên nền gốm thô, tạo chiều sâu 3D nổi khối rõ rệt dưới ánh đèn trưng bày.
Bước 5: Tráng men phủ toàn phần (men màu, men rạn hoặc men vân đá)
Sau khi họa tiết đắp nổi khô ổn định, bình được nhúng hoặc phun men theo công thức riêng của từng dòng: men bóng trong bảo vệ lớp vẽ lam, men rạn cổ ngà ấm, men màu đơn sắc đỏ/vàng/xanh lá hoặc men vân đá. Xưởng phải kiểm soát tỷ trọng nước men ổn định; men quá đặc dễ đọng cục ở khe đắp nổi, trong khi men quá loãng lại làm mặt gốm bị xỉn và thiếu độ căng bóng.
Bước 6: Nung kết khối trong lò gas hoặc lò điện ở 1250°C – 1300°C
Toàn bộ bình đã tráng men được xếp lên xe lò theo từng tầng kích thước, giữ khoảng cách thông nhiệt đều giữa các phôi. Quá trình nâng nhiệt kéo dài nhiều giờ cho tới đỉnh nhiệt 1.250 đến 1.300 độ C (tức 1250 – 1300°C) giúp xương gốm kết khối rắn chắc, loại bỏ hoàn toàn tạp chất bay hơi và hòa tan lớp men thành bề mặt sứ bóng bảo vệ vĩnh cửu. Hàng ra lò sau khi hạ nguội tự nhiên đã có độ bền màu trọn đời, không thấm nước.
Bước 7: Vẽ vàng 24 karat hoặc dán decal trang trí, logo thương hiệu
Những tác phẩm phân khúc cao cấp tiếp tục được nghệ nhân dùng bút lông nhỏ viền dung dịch nhũ vàng 24 K (vàng 24K lỏng) theo từng đường sóng nước, cánh buồm, viền miệng và chân bình. Với đơn hàng doanh nghiệp cần đồng bộ nhận diện, thợ kỹ thuật cắt và căn chỉnh tờ decal sứ chứa logo, khẩu hiệu kỷ niệm lên đúng vùng men phẳng đã xác định trên maket.
Bước 8: Nung hấp nhiệt lần hai (780 đến 800 độ C) và đánh dấu thành phẩm
Để họa tiết vẽ vàng 24 K hoặc mực decal không bị cào xước khi lau chùi, bình được đưa vào lò nung lại ở mức nhiệt 780 đến 800 độ C (780°C – 800°C). Ở mức nhiệt này, lớp men sứ bề mặt giãn nở nhẹ để nhũ vàng và hạt màu decal bám chặt vào lớp men gốc rồi khóa cứng lại khi nguội. Kết thúc bước 8, KCS kiểm từng chiếc trước khi đóng hộp.
Thông số kích thước phôi bình và năng lực sản xuất các dòng men chủ lực
Chiều cao và đường kính bụng của bình hút lộc cần tương xứng với không gian trưng bày từ quầy lễ tân, tủ kệ hội trường đến sảnh tiếp đón cơ quan. Xưởng cung cấp đầy đủ bốn quy cách phôi bình gồm cỡ 23 cm, 25 cm, 35 cm và 46 cm, tương ứng năm dòng kỹ thuật chính trong hệ thống danh mục bình hút lộc Bát Tràng Việt Nam để bộ phận thu mua dễ đối chiếu giữa mức đầu tư và độ tinh xảo thủ công.
| Dòng kỹ thuật trang trí | Đặc điểm chế tác nổi bật tại xưởng | Kích thước phôi phổ biến | Mức giá tham chiếu lẻ trên web |
|---|---|---|---|
| Bình hút lộc in decal vàng | Men màu trơn kết hợp chuyển nhiệt decal tích phong thủy sắc nét, đồng nhất cao cho lô lớn | Cao 23cm – 25cm | Phân khúc phổ thông quà tặng đại biểu |
| Bình hút lộc vẽ tay thủ công | Nghệ nhân vẽ màu lam hoặc đa sắc dưới men, không chiếc nào trùng nét 100% (dáng bầu/dáng dẹt 23cm, bình lớn 46cm) | Cao 23cm, 35cm, 46cm | Từ khoảng 1.200.000đ (dòng men vân đá) |
| Bình hút lộc vẽ vàng 24K | Họa tiết vẽ tay dưới men kết hợp tô vàng kim 24K viền miệng và chi tiết nổi bật sau nung lần hai | Cao 25cm × rộng 23cm (như mẫu BT-BHL118) | Khoảng 1.750.000đ/bình 25cm |
| Bình hút lộc họa tiết đắp nổi | Đắp tay hình khối 3D (8 ngựa, thuyền buồm, tùng hạc, mẫu đơn nổi) phủ men màu đỏ/vàng/xanh lá bóng sâu | Cao 25 cm × rộng 23 cm (BT-BHL129 – BT-BHL132) | Khoảng 1.875.000đ/bình |
| Bình hút lộc đắp nổi vẽ vàng cao cấp | Kết hợp đắp nổi kênh bong tinh xảo với toàn bộ chi tiết vẽ vàng 24 K nung 2 lần (dòng cao cấp BT-BHL125 – BT-BHL127) | Cỡ đại hội trường / sảnh VIP | 13.960.000đ – 17.280.000đ |
Qua bảng trên có thể thấy cùng là mẫu bình cỡ để kệ cao 25 cm, nhưng sự khác biệt giữa in decal vàng, đắp nổi men màu hay vẽ tay phủ vàng 24 K tạo ra biên độ chi phí rất rõ. Doanh nghiệp đặt hàng trăm bộ làm quà hội nghị thường ưu tiên phôi 23 cm – 25 cm dòng men màu hoặc vẽ tay vừa tầm trưng bày kệ văn phòng. Ngược lại, quà biếu lãnh đạo, khai trương showroom hoặc đặt đại sảnh thường chọn trực tiếp mã cao cấp như bình hút lộc Kim Ngọc Thuận Buồm Xuôi Gió vẽ vàng BT-BHL127 hoặc bản men màu nổi bật như bình hút lộc Mã Đáo Thành Công men đỏ BT-BHL131.
Kỹ thuật in logo doanh nghiệp và đóng hộp quà cho đơn hàng số lượng lớn
Vật phẩm trưng bày muốn phát huy giá trị quà tặng thương hiệu cần giải quyết hài hòa bài toán nhận diện: logo phải nhìn rõ nét ở khoảng cách quan sát nhưng không phá vỡ bố cục nghệ thuật của bức tranh chính trên thân bình. Tại bộ phận bình hút lộc in logo quà tặng, xưởng xử lý yêu cầu cá nhân hóa dựa trên ba nguyên tắc kỹ thuật dưới đây.
Về vị trí đặt nhận diện, logo doanh nghiệp, tên sự kiện và năm kỷ niệm luôn được căn vào mặt lưng của bình — chính diện phía sau tích vẽ chủ đạo (ví dụ mặt đối diện bức Thuận Buồm Xuôi Gió hoặc Mã Đáo Thành Công). Cách bố trí này cho phép người nhận đặt mặt họa tiết hướng ra mặt chính diện tủ trưng bày còn mặt thông điệp tri ân nằm ngay ngắn ở mặt sau, hoặc xoay mặt logo ra trước trong buổi lễ trao giải mà vẫn gọn mắt. Trên các dòng bình đắp nổi kín vòng quanh thân, thợ kỹ thuật dành riêng một khoảng khung tròn men phẳng hoặc viết chữ thư pháp ở phần vai bình để tránh decal bị gãy nét khi ép qua gờ đất nổi.
Về màu sắc và chất liệu mực in, đơn vị có thể chọn in decal màu chuẩn bộ nhận diện (CMYK/Pantone chuyển nhiệt sứ) hoặc in decal nhũ vàng 24 K đồng bộ với viền miệng bình. Toàn bộ lô hàng sau khi hấp nhiệt ở 780°C – 800°C sẽ đạt độ bóng đồng nhất với nền men gốc, lau khăn ẩm hay cồn nhẹ không bay chữ. Mọi đơn đặt sản xuất gốm sứ theo yêu cầu đều đi kèm quy trình duyệt mẫu thực tế bằng ảnh chụp hoặc mẫu nung thử trước khi vào lò hàng loạt.
5 đầu mục cần chuẩn bị trước khi gửi maket in logo lên bình hút lộc
- File thiết kế gốc dạng vector (.AI, .CDR, .PDF hoặc .EPS): Đảm bảo nét chữ nhỏ hoặc đường viền huy hiệu không bị vỡ răng cưa khi phóng in bản lưới decal.
- Phương án chọn men & kích thước phôi: Chốt trước bình 23cm, 25cm hay 35cm để kỹ thuật viên cân tỷ lệ khung chữ vừa khoảng trống mặt lưng bình.
- Tùy chọn phụ kiện đi kèm: Kệ gỗ tròn liền chân hoặc đế gỗ chạm khắc xoay, giúp tôn chiều cao bình khi đặt tủ kính.
- Quy cách hộp đựng quà tặng: Hộp xi lót lụa vàng/đỏ có khung định hình mút chống sốc, có thể ép kim nhũ vàng logo đơn vị ngoài nắp hộp.
- Mốc ngày nhận hàng và địa điểm giao: Tính trước thời gian vẽ tay, nung lò hai lượt và đóng kiện thùng gỗ/xốp nếu vận chuyển đường dài ra miền Trung hoặc miền Nam.
Tiêu chuẩn nghiệm thu bình hút lộc xuất xưởng trước khi bàn giao
Trước khi ký biên bản nhận hàng cho lô sỉ hoặc quà tặng sự kiện, bộ phận QC của xưởng và đại diện khách hàng cần đối chiếu thành phẩm theo bốn bước kiểm tra thực tế dưới ánh sáng trắng tự nhiên:
- Kiểm tra mặt đế và độ cân bằng: Đặt bình lên mặt kính phẳng hoặc đĩa đế gỗ kèm theo, xoay nhẹ bốn hướng để chắc chắn phần trôn tiện phẳng, không bị vênh hay nghiêng lệch cổ bình.
- Soi bề mặt men và xương gốm: Dùng ánh sáng xiên kiểm tra toàn bộ bầu bình, đặc biệt ở vùng cổ thắt và khe họa tiết đắp nổi; men chuẩn phải căng bóng, không rỗ kim, không nứt chân rạn bất thường ở miệng bình và phát ra tiếng ngân thanh khi gõ nhẹ bằng khớp ngón tay.
- Kiểm tra đường vẽ vàng 24 K (nếu có): Lớp nhũ vàng phải liền mạch, sáng ánh thuần khiết không xỉn đục hay lem sang nền men nền; lau nhẹ bằng khăn khô không để lại bụi bám trên vải.
- Đối chiếu maket logo doanh nghiệp: Xác nhận chính xác chính tả từng ký tự, ngày kỷ niệm, khoảng cách căn lề trục dọc với miệng bình và độ bám chắc của màng decal nung hấp nhiệt.
Khâu chuẩn bị trước khi duyệt mẫu và đặt sản xuất số lượng lớn
Sau khi đối chiếu quy trình chế tác và các cỡ phôi sẵn tại xưởng (23 cm, 25 cm, 35 cm, 46 cm), doanh nghiệp hoặc đại lý có thể xem toàn bộ mẫu đang lưu kho trong danh mục Bình hút lộc Bát Tràng để lựa chọn nhanh tích vẽ và kích thước khớp ngân sách. Những đơn vị cần dựng maket riêng theo nhận diện thương hiệu và ấn định lịch ra lò sẽ làm việc trực tiếp qua bộ phận gia công theo mẫu của xưởng.
Để nhận tư vấn kỹ thuật phôi bình, dựng maket logo mẫu hoặc lập tiến độ lò nung theo số lượng cụ thể, quý khách liên hệ trực tiếp với Gốm Bát Tràng Việt Nam qua Hotline/Zalo 0886.889.145 hoặc gửi hồ sơ thiết kế về email lienhe@battrangvietnam.vn, hoặc điền form tại trang đặt sản xuất gốm sứ theo yêu cầu.